地址:青岛市即墨区潮海街道办事处辽河一路23号
电话:15853221591
联系人:刘经理
手机:15853221591
网址:www.qdjhxmj.com
 |
全国服务咨询热线 15853221591 |
地址:青岛市即墨区潮海街道办事处辽河一路23号
电话:15853221591
联系人:刘经理
手机:15853221591
网址:www.qdjhxmj.com
冲压模具作为金属板材成形加工的核心工艺装备,其凸模与凹模之间的间隙是决定冲裁件断面质量和模具寿命的关键工艺参数。冲裁间隙是指凸模与凹模工作刃口之间的横向距离,其数值大小直接决定了冲裁过程中板材的断裂分离方式和断面形貌特征。当冲裁间隙设定合理时,冲裁断面呈现典型的三个特征区域:圆角带(约占板厚的5%至10%)、光亮带(约占板厚的30%至50%)和断裂带(约占板厚的40%至60%),断面平整、毛刺高度控制在0.05毫米以下。当间隙设定过小(小于板厚的3%)时,凸凹模刃口之间的裂纹无法正常汇合,在板材内部产生二次剪切,形成双光亮带断面,同时凸模侧面与板材之间的摩擦力显著增大,加剧凸模刃口的磨损,模具寿命大幅缩短。当间隙过大(大于板厚的12%)时,板材在凸模下行过程中产生过大的弯曲拉伸变形,断裂带区域增大、断面倾斜角增大(可达5°至8°),光亮带明显减小,断面粗糙度值升高,且毛刺高度可超过0.15毫米,严重影响冲压件的尺寸精度和后续装配质量。间隙的合理设定需综合考虑板材的材质、厚度和冲裁轮廓形状等多重因素,不同材料的断裂特性差异显著,对间隙的敏感度各不相同。
针对冲压模具凸凹模间隙对冲裁断面质量的影响控制问题,需从间隙值优化确定、冲裁间隙均匀性保障和刃口磨损补偿三个方面系统性地提升冲裁断面质量。间隙值的优化确定是保证冲裁质量的工艺基础,应根据板材的材质和厚度科学选择间隙值。对于普通碳素钢板,推荐间隙值(单边)为板厚的5%至8%(软钢取上限,硬钢取下限),即板厚1.0毫米的钢板,间隙值应设定在0.05至0.08毫米范围内。对于不锈钢板材,因其韧性和延展性优于普通钢板,推荐间隙值为板厚的8%至10%。对于铝及铝合金板材,因其断裂延伸率较高,推荐间隙值为板厚的4%至6%。模具设计阶段应通过冲裁试验验证选定的间隙值,在标准试件上冲裁后测量断面各区域比例和毛刺高度,当光亮带比例达到板厚的40%至50%、毛刺高度不超过0.05毫米时,该间隙值可认定为最佳工艺间隙。冲裁间隙的均匀性保障是保证冲裁件断面质量一致性的关键,要求凸模与凹模的装配同轴度偏差不超过间隙值的±10%,且模具导向系统的精度应保证凸模在冲裁行程中的偏摆量小于间隙值的10%。间隙均匀性的检测可采用对称试冲法,在板材四角及中心位置分别冲裁取样,测量各样品断面光亮带宽度和毛刺高度,若各测点光亮带宽度偏差超过±10%,则表明间隙分布不均匀,需检查凸凹模的装配精度和导向机构的磨损状态。刃口磨损的补偿管理是冲裁质量长期稳定的保障,随着冲裁次数的增加,凸模和凹模刃口逐渐磨损变钝,实际工作间隙逐渐增大,冲裁断面的毛刺高度随之升高。当毛刺高度超过0.1毫米时,应安排刃口修磨。修磨量应根据磨损情况确定,每次修磨去除量控制在0.05至0.15毫米范围内,累计修磨量不应超过刃口高度的10%,否则需更换凸模或凹模。建立刃口磨损档案,记录每次修磨的冲裁次数、修磨量和修磨后的毛刺高度检测数据,通过数据分析预测下一次修磨的时机,实现预知性维护。通过间隙值的科学优化、装配精度的严格控制以及刃口磨损的预知性管理,冲压模具冲裁断面的光亮带比例稳定在板厚的40%至50%,毛刺高度控制在0.05毫米以下,冲压件断面质量满足精密冲压件的要求。
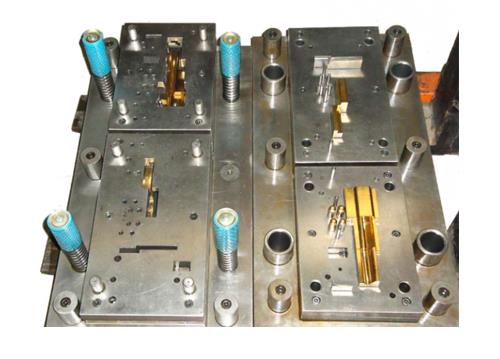
青岛冲压模具哪家好?青岛压铸模具报价是多少?青岛冲压件质量怎么样?青岛嘉赫祥模具有限公司专业承接青岛冲压模具,青岛压铸模具,青岛冲压件,电话:15853221591
备案号:鲁ICP备17034047号

全国服务咨询热线:
15853221591

手机: 15853221591 邮箱:15853221591@163.com
地址:青岛市即墨区潮海街道办事处辽河一路23号
Copyright©青岛嘉赫祥模具有限公司 www.qdjhxmj.com (复制链接)