地址:青岛市即墨区潮海街道办事处辽河一路23号
电话:15853221591
联系人:刘经理
手机:15853221591
网址:www.qdjhxmj.com
 |
全国服务咨询热线 15853221591 |
地址:青岛市即墨区潮海街道办事处辽河一路23号
电话:15853221591
联系人:刘经理
手机:15853221591
网址:www.qdjhxmj.com
冲压模具在冲裁加工过程中,冲裁断面的质量直接影响冲压件的装配性能和使用寿命。冲裁断面常见的缺陷类型包括毛刺过大、断面撕裂、塌角过大和断面硬化层过厚等,这些缺陷的形成涉及板材的断裂机理、模具状态和工艺参数的综合作用。毛刺是冲裁断面最常见的缺陷,其形成机理为:在冲裁最后阶段,材料在凸模与凹模刃口处发生断裂分离,若凸凹模间隙过大或刃口变钝,材料的断裂点不能准确沿刃口位置发生,而是向凹模刃口外侧偏移,在冲裁件边缘形成凸起的尖角状毛刺。毛刺高度是衡量冲裁质量的核心指标,精密冲压件要求毛刺高度不超过0.03毫米,普通冲压件不超过0.08毫米。当毛刺高度超过0.10毫米时,不仅影响冲压件的装配和外观,更可能在后续工序(如卷边、翻孔)中引发开裂,因为毛刺区域的应力集中系数可达3至5倍,是疲劳裂纹的优先萌生点。断面撕裂缺陷表现为断裂带区域出现明显的凹凸不平和撕裂状纹路,断面粗糙度Ra值超过3.2微米,严重时断裂带贯穿整个断面厚度。撕裂缺陷的根本原因是冲裁间隙不合理或板材材质不均匀导致裂纹扩展路径不规则。当间隙过小时,裂纹沿最小阻力方向扩展受阻,产生不规则的撕裂面;当间隙过大时,板材在断裂前产生过大的拉伸变形,断裂时材料呈撕扯状分离。塌角过大表现为冲裁件边缘的圆角带宽度超过板厚的20%(正常为5%至10%),使冲压件的有效承载面积减小,影响装配强度。塌角过大的主要原因是凸模刃口圆角半径过大或冲裁间隙过大,材料在凸模下压初期产生过大的弯曲变形。断面硬化层过厚则表现为冲裁断面附近材料硬度较基体显著升高,硬化层深度超过0.3毫米(正常为0.1至0.2毫米),给后续的二次加工(如攻丝、精冲)带来困难,加速刀具磨损。
针对冲压模具冲裁断面缺陷的形成机理与工艺对策问题,需从凸凹模刃口状态管理、冲裁间隙精确控制和润滑冷却优化三个层面系统性地控制冲裁断面质量。凸凹模刃口状态的管理是控制毛刺缺陷的首要措施,应建立刃口定期检查和修磨制度。刃口的钝化程度可通过观察冲裁断面毛刺高度的变化趋势来判断,当毛刺高度由正常值逐渐升高至0.06毫米时,表明刃口已进入加速磨损阶段,应安排修磨。修磨时采用平面磨床或工具磨床进行精密磨削,每次磨削量控制在0.05至0.10毫米范围内,磨削后刃口表面粗糙度Ra≤0.4微米,刃口直线度偏差不超过0.005毫米。修磨后的凸模和凹模应进行试冲验证,测量毛刺高度恢复到0.03毫米以下,方可重新投入使用。每把凸模的累计修磨量不应超过刃口高度的8%至10%,超过此限值时应更换新凸模。冲裁间隙的精确控制是消除断面撕裂和塌角过大的关键,应在模具装配阶段采用对称调整法精确设定凸凹模间隙。对于圆形冲裁件,可采用塞尺法或透光法检查间隙均匀性,在凸模与凹模之间插入厚度等于设定间隙的塞尺片,沿刃口圆周检查塞尺的松紧程度,确保全周松紧一致。对于异形冲裁件,可采用红丹粉压印法,在凹模刃口涂覆薄层红丹粉,合模后观察凸模刃口上的红丹痕迹,根据痕迹的深浅判断间隙的均匀性。冲裁间隙的设定值应根据板材的材质和厚度确定,并在模具设计阶段通过冲裁试验验证。润滑冷却的优化是控制断面硬化层厚度和延长模具寿命的重要辅助措施,应根据冲裁速度和板材厚度选择合适的润滑方式和润滑剂。对于高速冲裁(速度超过1米/秒),应选用低粘度冲压油(粘度ISO VG10至22),通过喷雾润滑方式将润滑油雾化后喷射至冲裁区域,既提供润滑又起到冷却作用,可有效降低冲裁区的瞬时温升(由120℃降至80℃以下),抑制断面硬化层的过度增厚。对于中低速冲裁,可采用滚涂或刷涂方式施加润滑油,润滑油应均匀覆盖板材表面,涂布量控制在5至8克/平方米。每班次应检查润滑系统的供油状态,确保油路畅通、喷油量稳定。冲裁断面质量的检测应纳入日常质量控制流程,每批次冲压生产开始前先冲裁5件试件,用工具显微镜测量毛刺高度,用表面粗糙度仪测量断面粗糙度,用维氏硬度计测量断面附近硬度值(距断面边缘0.2毫米处),确保各项指标均在工艺规范允许范围内,方可批量生产。通过凸凹模刃口状态的规范管理、冲裁间隙的精确控制以及润滑冷却系统的优化配置,冲压模具冲裁断面的毛刺高度稳定控制在0.03毫米以下,断面撕裂和塌角缺陷显著减少,断面硬化层深度控制在0.15毫米以内,冲裁断面质量满足精密冲压件的技术要求。
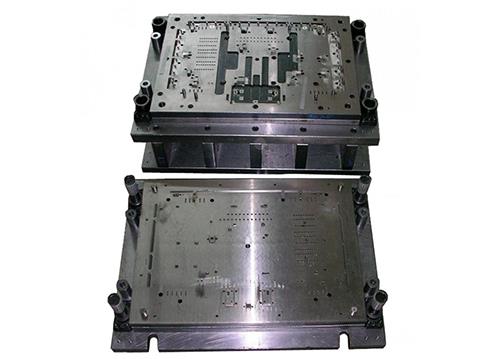
青岛冲压模具哪家好?青岛压铸模具报价是多少?青岛冲压件质量怎么样?青岛嘉赫祥模具有限公司专业承接青岛冲压模具,青岛压铸模具,青岛冲压件,电话:15853221591
备案号:鲁ICP备17034047号

全国服务咨询热线:
15853221591

手机: 15853221591 邮箱:15853221591@163.com
地址:青岛市即墨区潮海街道办事处辽河一路23号
Copyright©青岛嘉赫祥模具有限公司 www.qdjhxmj.com (复制链接)