地址:青岛市即墨区潮海街道办事处辽河一路23号
电话:15853221591
联系人:刘经理
手机:15853221591
网址:www.qdjhxmj.com
 |
全国服务咨询热线 15853221591 |
地址:青岛市即墨区潮海街道办事处辽河一路23号
电话:15853221591
联系人:刘经理
手机:15853221591
网址:www.qdjhxmj.com
冲压模具在高频冲击载荷作用下,其结构刚性直接决定冲压件的尺寸精度和模具寿命。模具在冲压过程中承受周期性冲击力,卸料板、凸模固定板、模座等关键部件会产生弹性变形和振动。若变形量超过允许值,将导致凸模与凹模间隙不均、冲裁面出现锥度、零件尺寸超差等问题,严重影响产品质量和生产效率。因此,对冲压模具进行结构刚性分析和变形补偿是精密冲压不可或缺的技术环节。
冲压模具的变形主要来源于冲裁力、卸料力和压边力的综合作用。以典型冲裁模为例,冲裁力通常为板材抗拉强度与冲裁面积的乘积。对于厚度1.0mm、抗拉强度400MPa的钢板,冲裁直径50mm圆孔时冲裁力约为62.8kN。该冲击力通过凸模传递至模座,引起模座的弹性压缩和弯曲变形,变形量可用材料力学中的胡克定律和梁弯曲公式近似计算。通过有限元分析(FEA),可精确模拟模具在额定载荷下的应力分布和变形形态。某模具企业针对一套汽车结构件连续模进行有限元分析,发现模座在冲裁瞬间最大变形量达0.03mm,超出产品公差要求的±0.015mm。通过增加模座厚度(从60mm增至80mm)并优化加强筋布局(从工字形改为井字形),使变形量降至0.012mm,满足精度要求。
卸料板变形是影响冲压精度的另一重要因素。卸料板在压料和卸料过程中承受的分布载荷易导致其弯曲变形,特别是长条形卸料板。当卸料板变形时,凸模与卸料板之间的间隙不均匀,会导致细小凸模折断或冲裁质量不稳定。提高卸料板刚性的措施包括:增加卸料板厚度(通常为凸模长度的1.0-1.5倍),选用高强度合金工具钢(如Cr12MoV,硬度HRC58-62),在卸料板背面设置交叉加强筋(筋高10-15mm,间距50-80mm)。同时,卸料弹簧的布置应尽可能均匀(间距≤150mm),以减少偏载引起的变形。某电子端子模具因卸料板变形导致冲针频繁断裂,通过将卸料板厚度从16mm增至25mm,并增加弹簧数量(从12支增至18支),使冲针寿命从5万次提升至30万次。
导向机构的刚性对模具精度保持至关重要。导柱和导套的配合间隙通常为0.005-0.015mm,间隙过大会降低导向精度,导致凸模与凹模错位;间隙过小则易发生咬合。在高速冲压(冲次>300次/分钟)条件下,导柱导套因摩擦生热可能发生热膨胀,进一步影响配合精度。采用滚珠导柱(摩擦系数0.003-0.005)替代滑动导柱(摩擦系数0.05-0.10),可降低发热量50%-70%,保持导向精度稳定。冲压模具的动态变形补偿是提升精度和寿命的关键技术,建议在设计阶段进行有限元分析和模态分析,针对关键部件进行刚性优化和变形补偿,实现冲压模具的高精度、长寿命运行。
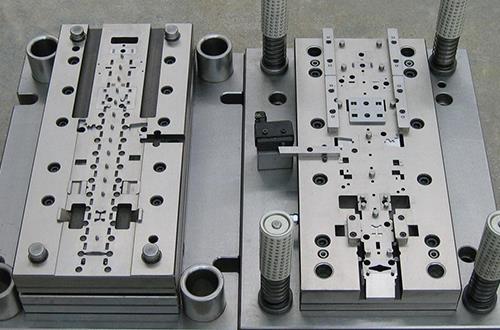
青岛冲压模具哪家好?青岛压铸模具报价是多少?青岛冲压件质量怎么样?青岛嘉赫祥模具有限公司专业承接青岛冲压模具,青岛压铸模具,青岛冲压件,电话:15853221591
备案号:鲁ICP备17034047号

全国服务咨询热线:
15853221591

手机: 15853221591 邮箱:15853221591@163.com
地址:青岛市即墨区潮海街道办事处辽河一路23号
Copyright©青岛嘉赫祥模具有限公司 www.qdjhxmj.com (复制链接)